
CNC Kontrol Ünitesi Nedir? CNC Kontrol Sistemi Seçim Rehberi
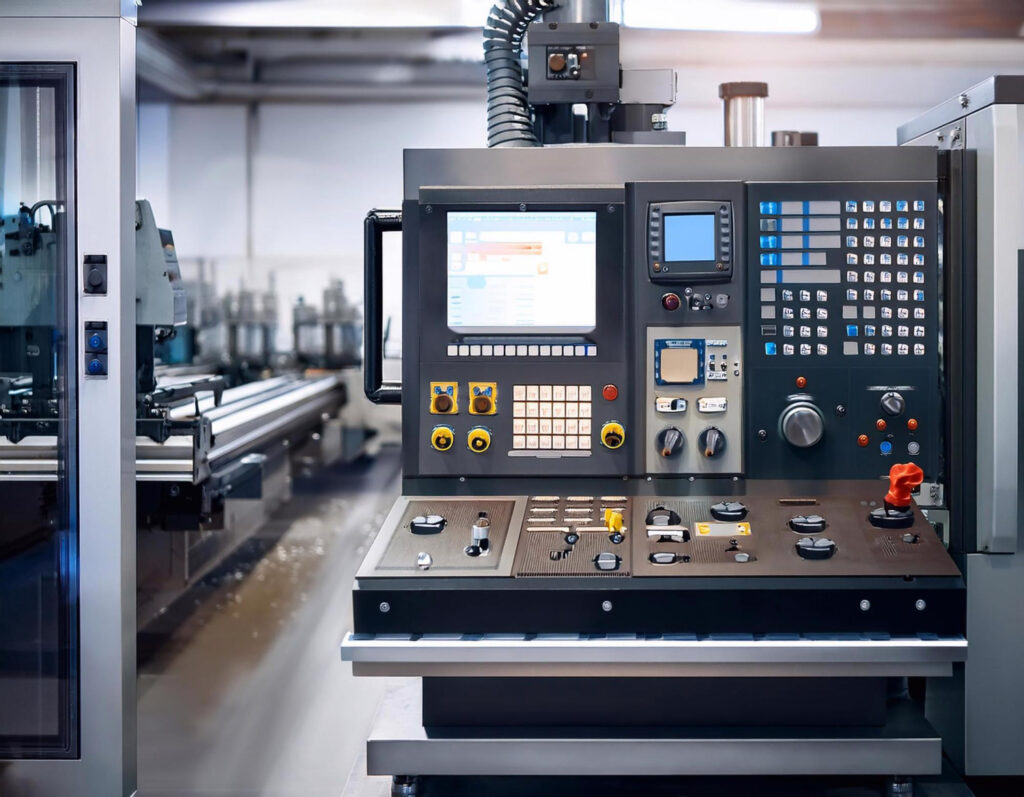
Bir CNC tezgâhının mekaniği ne kadar sağlam olursa olsun, parçayı nasıl işleyeceğine karar veren beyin, kontrol ünitesidir. Takım yolunun ne kadar düzgün izleneceği, köşelerde ne kadar hız kaybedileceği, operatörün programı ne kadar kolay yazıp düzenleyebileceği ve arıza durumunda sorunun ne kadar hızlı bulunacağı büyük ölçüde CNC kontrol sistemine bağlıdır.
Yeni bir tezgâh tasarlayan makine üreticileri için de, eski bir tezgâhını modernize etmek (retrofit) isteyen işletmeler için de doğru CNC kontrol ünitesini seçmek kritik bir karardır. Bu yazıda CNC kontrol ünitesinin ne olduğunu, temel fonksiyonlarını ve seçimde dikkat edilmesi gerekenleri anlatıyoruz.
CNC Kontrol Ünitesi Nedir?
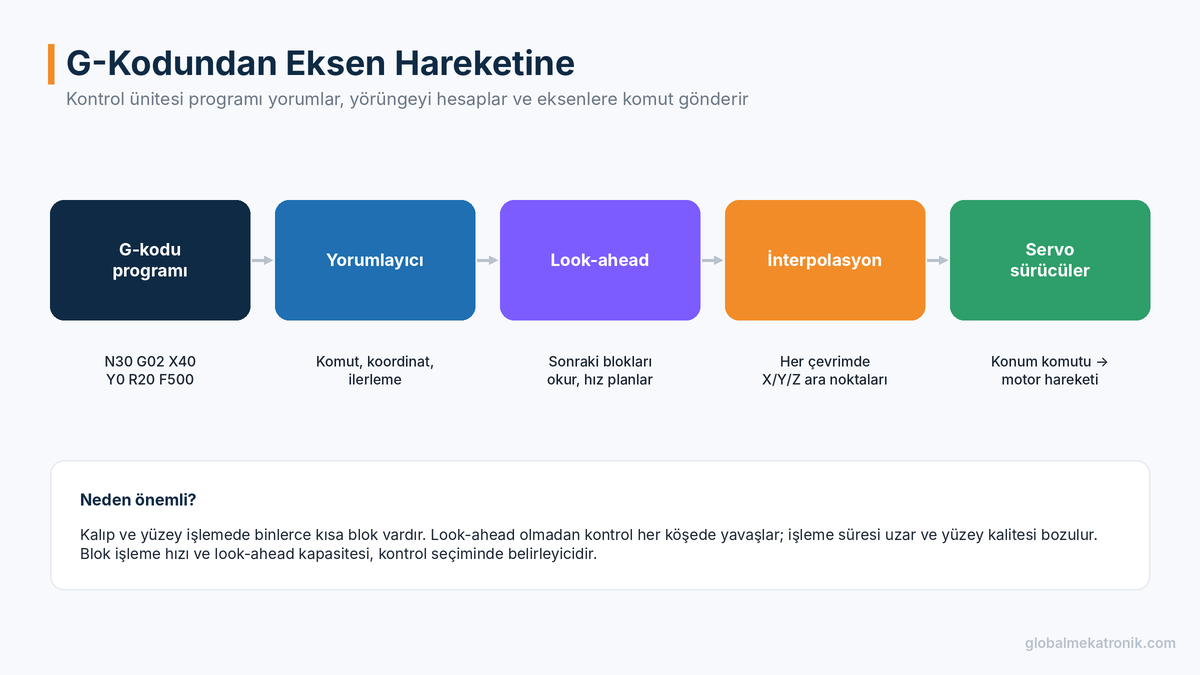
CNC (Computer Numerical Control – Bilgisayarlı Sayısal Kontrol) kontrol ünitesi, takım tezgâhının eksenlerini ve iş milini, bir parça programında tanımlanan komutlara göre kontrol eden elektronik sistemdir. Program genellikle G-kodu adı verilen standart bir dilde yazılır. Kontrol ünitesi bu komutları yorumlar, eksenlerin izlemesi gereken yörüngeyi hesaplar ve servo sürücülere gerekli komutları gönderir.
CNC Kontrol Sisteminin Yapısı
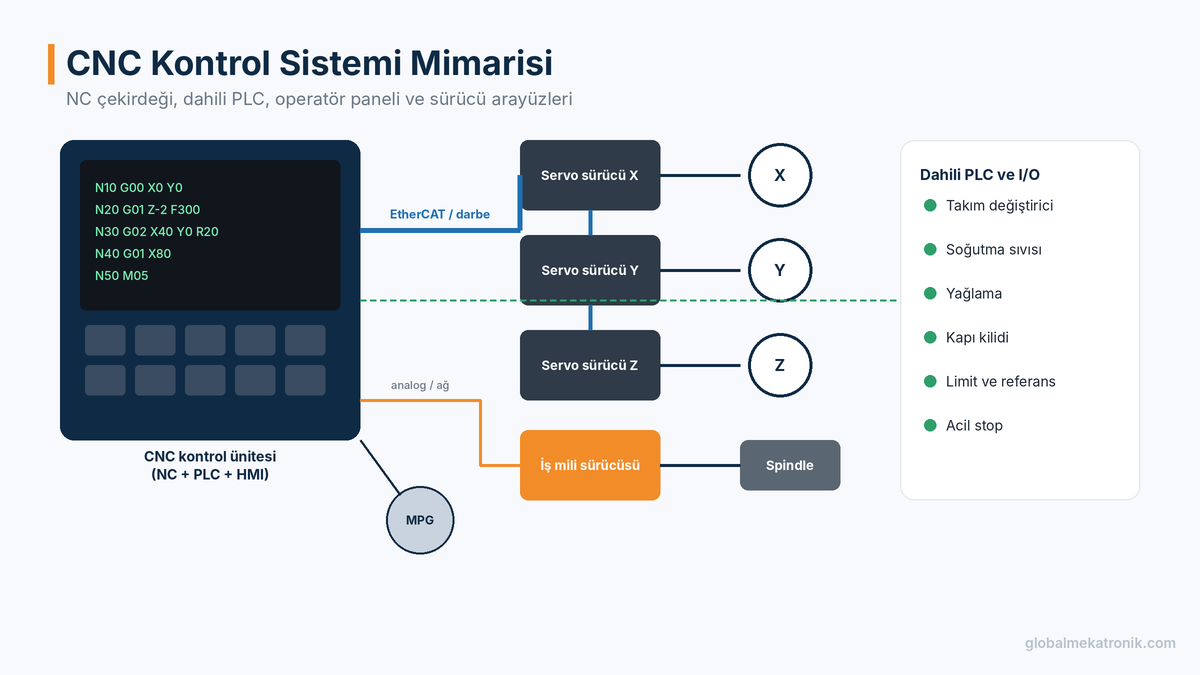
Modern bir CNC kontrol sistemi şu ana bölümlerden oluşur:
- NC çekirdeği: G-kodu programını yorumlayan, interpolasyon ve yörünge hesaplarını yapan çekirdek yazılım ve donanım.
- Dahili PLC: Takım değiştirici, soğutma sıvısı, hidrolik, yağlama, kapı kilidi ve benzeri makine fonksiyonlarını yöneten lojik kontrol birimi.
- Operatör paneli ve ekran: Programların yazılıp düzenlendiği, makinenin çalıştırıldığı ve izlendiği arayüz.
- El çarkı (MPG): Eksenlerin elle, hassas biçimde hareket ettirilmesini sağlar; ayar ve sıfırlama işlemlerinde kullanılır.
- Sürücü arayüzü: Eksen servo sürücülerine ve iş mili sürücüsüne komut gönderen bağlantı.
- Giriş/çıkış modülleri: Limit switch, referans sensörleri, butonlar, valfler ve diğer makine elemanları için.
CNC Kontrol Ünitesinin Temel Fonksiyonları
G-Kodu Yorumlama
G-kodu, CNC programlamanın ortak dilidir. Temel komutlar ISO 6983 standardına dayanır, ancak her kontrol üreticisinin kendine özgü ek komutları ve döngüleri bulunur.
| Komut | Anlamı |
| G00 | Hızlı konumlama |
| G01 | Doğrusal interpolasyon (ilerleme hızıyla kesme) |
| G02 / G03 | Saat yönünde / saat yönü tersine dairesel interpolasyon |
| G17 / G18 / G19 | Çalışma düzlemi seçimi |
| G41 / G42 | Takım yarıçap telafisi (sol / sağ) |
| G43 | Takım boy telafisi |
| G54 – G59 | İş parçası koordinat sistemleri |
| M03 / M04 / M05 | İş mili saat yönünde / tersine / durdurma |
| M06 | Takım değiştirme |
İnterpolasyon
İnterpolasyon, birden fazla eksenin aynı anda ve koordineli hareket ederek istenen yörüngeyi oluşturmasıdır. Doğrusal interpolasyonda eksenler bir doğru boyunca, dairesel interpolasyonda bir yay boyunca birlikte hareket eder. Kontrol ünitesi bu hesapları her birkaç milisaniyede bir yaparak eksenlere sürekli güncellenen konum komutları gönderir.
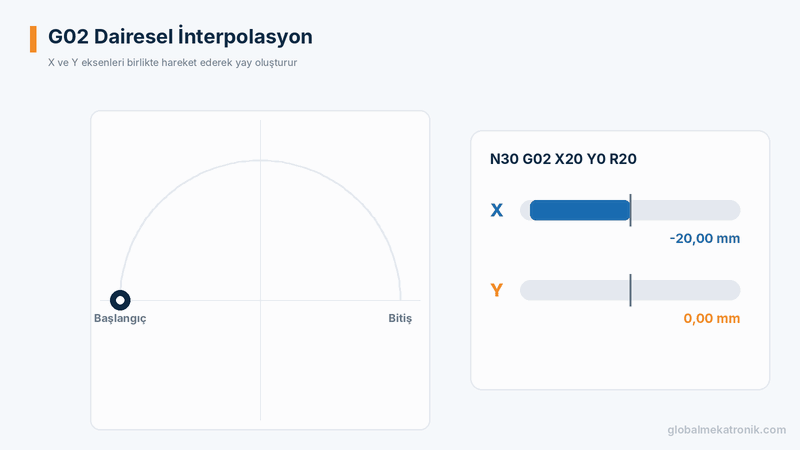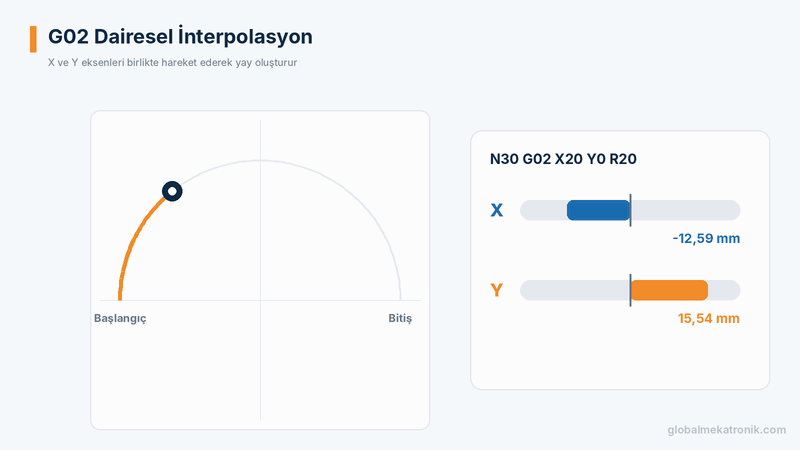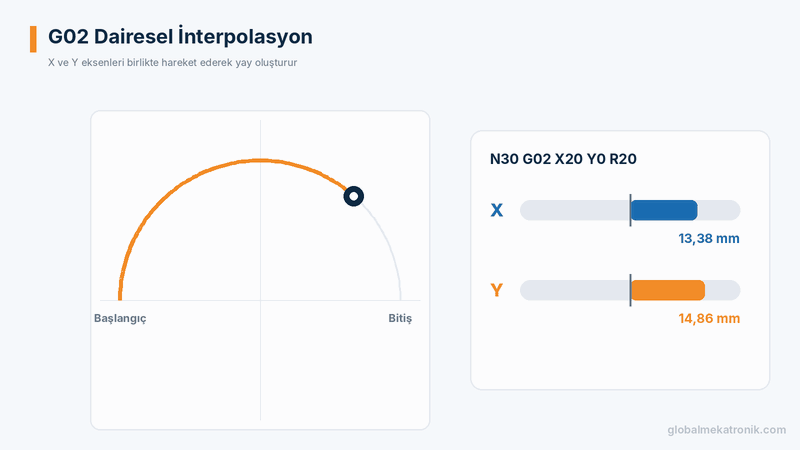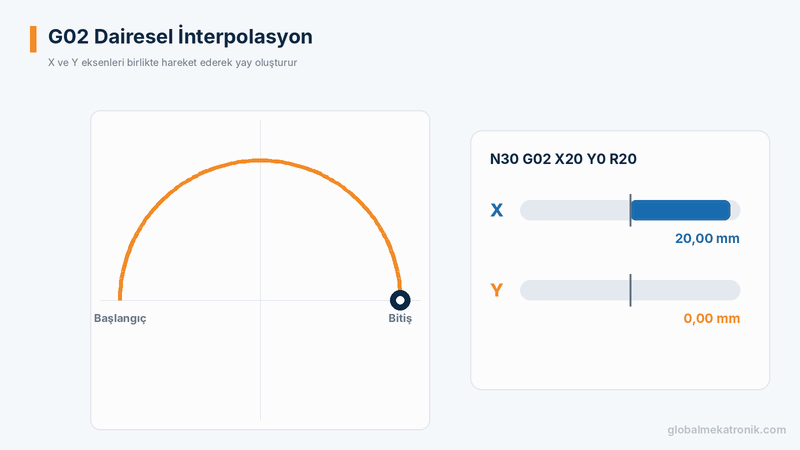
Kontrol ünitesi, iki ekseni koordineli sürerek hassas bir yay oluşturur. [dairesel-interpolasyon-g02.gif]
İleriye Bakma (Look-Ahead)
Kalıp ve yüzey işleme gibi uygulamalarda CAM yazılımları, binlerce kısa doğru parçasından oluşan programlar üretir. Kontrol ünitesi her satırı ayrı ayrı işleyip her köşede durursa, işleme süresi uzar ve yüzey kalitesi bozulur.
Look-ahead fonksiyonu, kontrol ünitesinin sonraki satırları önceden okuyarak hız profilini optimize etmesini sağlar. Köşelere yaklaşırken hızı gerektiği kadar düşürür, düz bölgelerde ise ilerleme hızını korur. Look-ahead kapasitesi ve blok işleme hızı, özellikle kalıp işleme yapan tezgâhlarda kontrol seçimini doğrudan etkiler.
Takım Telafisi
Takım yarıçap ve boy telafisi sayesinde, program parçanın gerçek ölçülerine göre yazılır; kontrol ünitesi takım ölçülerini hesaba katarak gerçek takım yolunu oluşturur. Takım değiştiğinde veya aşındığında programı değiştirmek yerine yalnızca takım tablosundaki değer güncellenir.
Hazır Çevrimler ve Makro Programlama
Delik delme, kılavuz çekme, cep boşaltma ve tornalama çevrimleri gibi sık kullanılan işlemler, tek satırlık komutlarla çağrılabilir. Makro programlama ise değişkenler, koşullar ve döngüler kullanarak parametrik programlar yazmayı sağlar.
İş Mili Kontrolü
İş mili hızı ve yönü kontrol ünitesi tarafından yönetilir. İş mili, analog hız referansı ile bir frekans konvertörü üzerinden ya da servo iş mili sürücüsü üzerinden kontrol edilebilir. Diş açma, rijit kılavuz çekme ve iş mili oryantasyonu gibi fonksiyonlar için iş mili enkoder geri beslemesi gerekir. Yüksek devirli uygulamalarda kullanılan elektro-mil (spindle) motorları bu sistemin önemli bir parçasıdır.
Koordinat Sistemleri ve Referans
CNC kontrol ünitesi birden fazla koordinat sistemiyle çalışır. Makine koordinat sistemi, tezgâhın referans noktasına göre tanımlanır ve sabittir. İş parçası koordinat sistemleri (G54–G59), parçanın tezgâh üzerindeki konumuna göre operatör tarafından belirlenir. Bu sayede aynı program, farklı bağlama konumlarındaki parçalar için yalnızca sıfır noktası değiştirilerek kullanılabilir.
Tezgâh açıldığında eksenlerin referansa gönderilmesi, makine koordinat sisteminin doğru kurulması için gereklidir. Mutlak enkoderli sistemlerde bu işleme gerek kalmaz; tezgâh açıldığı anda konumunu bilir.
Güvenlik ve Koruma Fonksiyonları
Kontrol ünitesi; yazılımsal eksen sınırları, acil durdurma, kapı kilidi kontrolü, iş mili ve eksen aşırı yük izleme ve çarpışma önleme gibi fonksiyonlarla hem operatörü hem tezgâhı korur. Programın tezgâh üzerinde çalıştırılmadan önce grafik simülasyonla kontrol edilmesi, çarpışma riskini önemli ölçüde azaltır.
Makine Tipine Göre CNC Kontrol Sistemleri
- Torna kontrolleri: X ve Z eksenleri temel alınır; tornalama ve diş çekme çevrimleri, takım taret kontrolü ön plandadır.
- Freze ve işleme merkezi kontrolleri: X, Y, Z eksenleri ve gerektiğinde döner eksenler; delme, cep ve kontur çevrimleri ile otomatik takım değiştirme desteği.
- Router kontrolleri: Ahşap, plastik ve kompozit işleme; geniş tabla, yüksek ilerleme hızları ve vakum sistemleri.
- Lazer, plazma ve su jeti kontrolleri: Kesim kafası yükseklik kontrolü, kesim parametreleri ve köşe davranışına özel fonksiyonlar.
- Taşlama ve özel tezgâh kontrolleri: Özel çevrimler ve yüksek hassasiyetli eksen kontrolü.
CNC Kontrol Sistemi Seçiminde Dikkat Edilmesi Gerekenler
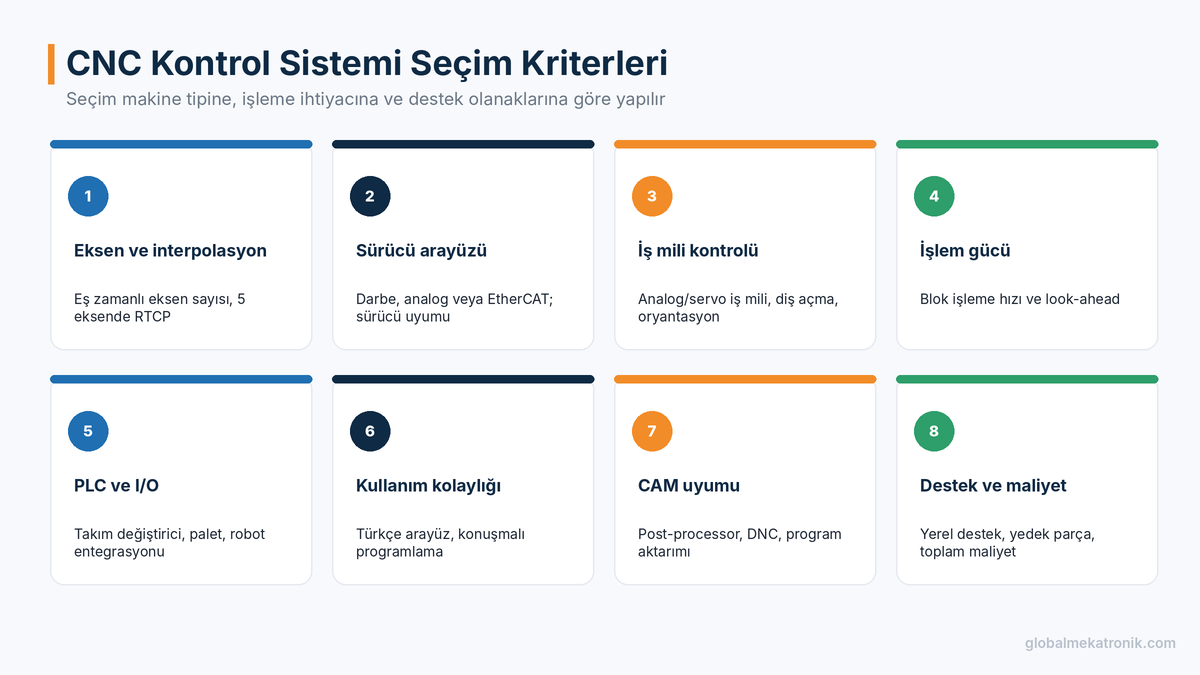
1. Eksen Sayısı ve Eş Zamanlı İnterpolasyon
Kontrol ünitesinin kaç ekseni yönetebildiği kadar, bunlardan kaçının aynı anda interpolasyon yapabildiği de önemlidir. Üç eksenli bir freze ile beş eksenli bir işleme merkezinin ihtiyaçları çok farklıdır. Beş eksenli işlemede takım ucu noktası kontrolü (RTCP) gibi gelişmiş fonksiyonlar gerekir.
2. Sürücü Arayüzü
Kontrol ünitesi ile servo sürücüler arasındaki bağlantı; darbe/yön, analog referans veya EtherCAT gibi bir endüstriyel ağ üzerinden olabilir. Ağ tabanlı bağlantılar daha az kablolama, daha iyi senkronizasyon ve mutlak enkoder desteği sunar. Detaylar için EtherCAT nedir yazımıza göz atabilirsiniz. Seçilen kontrolün kullanılacak servo sürücülerle uyumu mutlaka kontrol edilmelidir.
3. İşlem Gücü ve Look-Ahead
Kalıp, yüzey ve 3D kontur işlemede blok işleme hızı ve look-ahead kapasitesi belirleyicidir. Basit 2,5D işlerde ise bu özellikler daha az kritiktir.
4. PLC ve I/O Kapasitesi
Takım değiştirici, palet değiştirici, otomatik kapı, konveyör ve robot entegrasyonu gibi makine fonksiyonları için yeterli PLC kapasitesi ve I/O sayısı gerekir.
5. Kullanım Kolaylığı ve Dil Desteği
Operatörlerin kontrolü rahat kullanabilmesi, verimliliği doğrudan etkiler. Türkçe arayüz, anlaşılır ekranlar ve tezgâh başında programlama kolaylığı (konuşmalı programlama gibi) önemli avantajlardır.
6. CAM ve Yazılım Uyumu
Kullanılan CAM yazılımının ilgili kontrol için post-processor desteği olmalıdır. Program aktarımı için USB, ağ bağlantısı ve büyük programlar için doğrudan işleme (DNC) özellikleri değerlendirilmelidir.
7. Yerel Destek ve Yedek Parça
Bir CNC tezgâhının duruşu, işletme için doğrudan üretim kaybıdır. Kontrol ünitesi seçilirken teknik destek, eğitim ve yedek parça erişimi en az teknik özellikler kadar önemlidir.
8. Toplam Maliyet
Kontrol ünitesi, sürücüler, motorlar, kablolar, devreye alma ve eğitim maliyetleri birlikte değerlendirilmelidir. Retrofit projelerinde mevcut mekaniğin ve motorların ne ölçüde kullanılabileceği de maliyeti etkiler.
CNC Retrofit: Eski Tezgâhlara Yeni Kontrol
Mekanik olarak sağlam ancak kontrol sistemi eskimiş tezgâhlar, yeni bir CNC kontrol ünitesi, servo sürücüler ve motorlarla modernize edilebilir. Retrofit; yedek parça sorununu çözer, işleme hızını ve hassasiyetini artırır ve tezgâhın ömrünü uzatır. Başarılı bir retrofit için mekanik durumun (kızaklar, vidalı miller, iş mili rulmanları) önceden kontrol edilmesi gerekir.
Sık Yapılan Hatalar
- Yalnızca eksen sayısına bakmak: Eş zamanlı interpolasyon yeteneği, look-ahead ve iş mili kontrol fonksiyonları da değerlendirilmelidir.
- Sürücü uyumunu sonradan kontrol etmek: Kontrol ve sürücülerin uyumsuz olması, ek arayüz maliyetine veya performans kaybına yol açar.
- Operatör eğitimini ihmal etmek: Yeni bir kontrol sistemine geçişte eğitim verilmezse verimlilik bir süre düşer.
- Yerel destek olanaklarını sorgulamamak: Arıza anında teknik desteğe ulaşamamak, uzun duruşlara neden olur.
Sıkça Sorulan Sorular
CNC kontrol ünitesi ile PLC arasındaki fark nedir?
PLC, genel amaçlı lojik kontrol için tasarlanmıştır. CNC kontrol ünitesi ise G-kodu yorumlama, çok eksenli interpolasyon, takım telafisi ve iş mili kontrolü gibi takım tezgâhına özgü fonksiyonlara sahiptir. CNC kontrol ünitelerinin içinde makine fonksiyonları için ayrıca dahili bir PLC bulunur.
Eski bir CNC tezgâhının kontrol ünitesi değiştirilebilir mi?
Evet. Retrofit adı verilen bu işlemle eski kontrol ünitesi yeni bir kontrol sistemiyle değiştirilir. Gerekirse servo sürücüler ve motorlar da yenilenir.
Torna ve freze için aynı CNC kontrol kullanılabilir mi?
Bazı üreticiler, aynı donanımı farklı yazılım seçenekleriyle torna ve freze için sunar. Ancak torna ve freze kontrollerinin çevrimleri ve operatör arayüzleri farklıdır; seçim makine tipine göre yapılmalıdır.
CNC kontrol ünitesi seçerken servo sürücüler de değişmeli mi?
Kontrol ünitesinin sürücü arayüzü mevcut sürücülerle uyumluysa sürücüler korunabilir. Ancak ağ tabanlı (örneğin EtherCAT) bir kontrol ünitesine geçiliyorsa genellikle uyumlu sürücüler gerekir. Retrofit projelerinde bu karar, mevcut sürücülerin yaşı ve yedek parça durumuna göre verilmelidir.
Konuşmalı (conversational) programlama nedir?
Operatörün G-kodu yazmak yerine ekrandaki menülerden işlem tipini seçip ölçüleri girdiği programlama yöntemidir. Kontrol ünitesi G-kodunu otomatik olarak oluşturur. Tek parça ve küçük seri üretim yapan atölyelerde programlama süresini önemli ölçüde kısaltır.
CNC tezgâhlarda mutlak enkoder ne avantaj sağlar?
Mutlak enkoder, enerji kesildiğinde bile eksenin konumunu bilir. Tezgâh açıldığında referans arama işlemi gerekmez; bu da hem zaman kazandırır hem de referans arama sırasında oluşabilecek çarpışma risklerini ortadan kaldırır.
CNC kontrol ünitesinin ömrü ne kadardır?
Kontrol ünitesinin donanımı uzun yıllar çalışabilir; ancak asıl sınırlayıcı unsur yedek parça ve teknik destek erişimidir. Üretimden kalkmış bir kontrol ünitesi arızalandığında uzun duruşlar yaşanabilir. Bu nedenle kritik tezgâhlarda, kontrol sisteminin yaşam döngüsü durumu düzenli olarak değerlendirilmeli ve gerekirse planlı bir retrofit yapılmalıdır.
CNC kontrol ünitesi ile CAM yazılımı arasındaki ilişki nedir?
CAM yazılımı, parçanın 3D modelinden takım yollarını oluşturur ve post-processor aracılığıyla bunları ilgili kontrol ünitesinin anlayacağı G-koduna çevirir. Kontrol ünitesi ise bu kodu yorumlayarak tezgâhı hareket ettirir. Post-processor’ın kontrol ünitesine uygun olmaması, hatalı hareketlere veya çalışmayan komutlara yol açabilir.
Doğru Kontrol, Verimli Tezgâh
CNC kontrol ünitesi, tezgâhın hassasiyetini, hızını ve kullanım kolaylığını belirleyen temel bileşendir. Makine tipine, eksen sayısına, işleme ihtiyacına ve destek olanaklarına göre doğru seçilmiş bir kontrol sistemi, tezgâhtan en yüksek verimi almanın anahtarıdır.
Global Mekatronik olarak NEWKER CNC kontrolörleri, servo sistemler ve CNC ve robotik otomasyon çözümlerimizle yeni tezgâh ve retrofit projelerinize destek veriyoruz. Uygulamanız için bizimle iletişime geçebilirsiniz.