
Endüstriyel Görüntü İşleme: Endüstriyel Kameralarla Kalite Kontrol
Bir dolum hattında saatte binlerce şişe akar. Her birinin kapağının doğru takılıp takılmadığını, etiketinin düzgün yapışıp yapışmadığını, üzerindeki son kullanma tarihinin okunaklı olup olmadığını insan gözüyle kontrol etmek mümkün değildir. Yorgunluk, dikkat dağınıklığı ve hız, manuel kontrolün doğal sınırlarıdır.
Makine görüş sistemleri bu sınırları ortadan kaldırır. Endüstriyel kameralar ve görüntü işleme yazılımları sayesinde her ürün, aynı kriterlerle, aynı hassasiyetle ve hattın hızında kontrol edilir. Bu yazıda makine görüş sisteminin ne olduğunu, hangi bileşenlerden oluştuğunu, nasıl seçileceğini ve hangi uygulamalarda kullanıldığını anlatıyoruz.
Makine Görüş Sistemi Nedir?
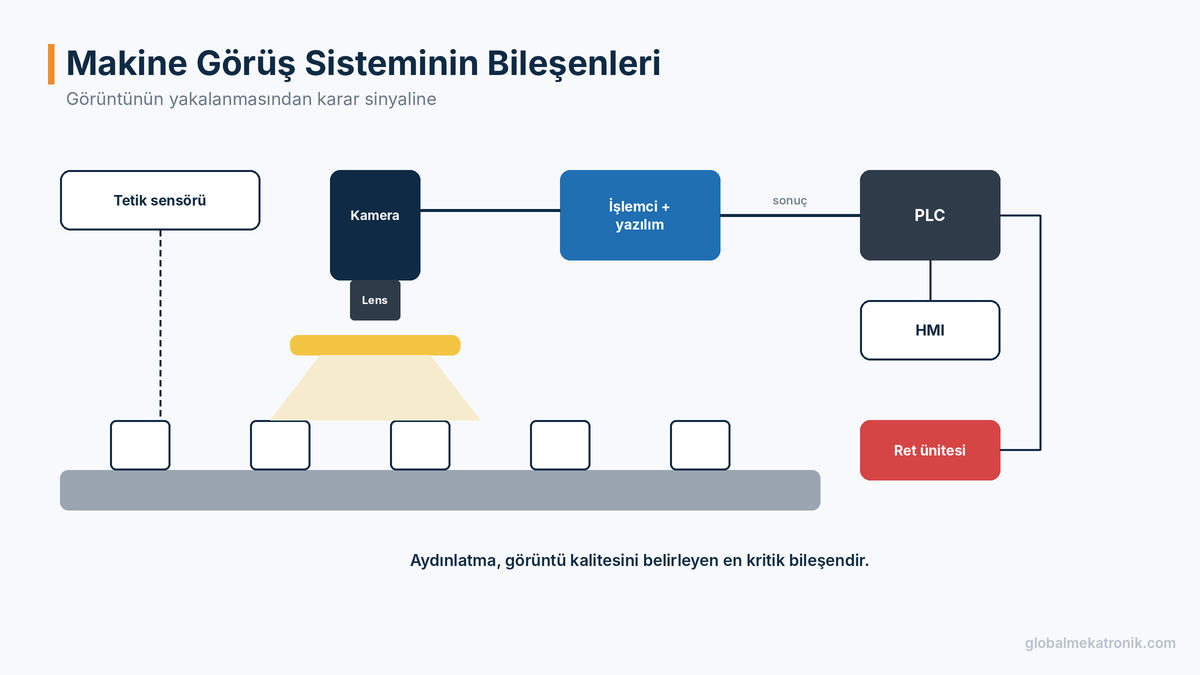
Makine görüş sistemi (machine vision), endüstriyel kameralar ile elde edilen görüntülerin yazılımla analiz edilerek otomatik karar verilmesini sağlayan sistemdir. Sistem; bir ürünün var olup olmadığını, ölçülerinin toleransta olup olmadığını, yüzeyinde hata bulunup bulunmadığını ya da üzerindeki kodun ne olduğunu belirler ve sonucu PLC, robot veya bir ret mekanizmasına iletir.
Makine görüşü ile genel görüntü işleme arasındaki fark, makine görüşünün endüstriyel bir süreç içinde, gerçek zamanlı ve güvenilir biçimde karar üretmeye odaklanmasıdır.
Makine Görüş Sisteminin Bileşenleri
1. Endüstriyel Kamera
Görüntüyü yakalayan birimdir. Kamera seçiminde başlıca kriterler şunlardır:
- Sensör tipi: Günümüzde CMOS sensörler yaygındır. Hareketli nesnelerde bozulmasız görüntü için global shutter sensörler tercih edilir.
- Çözünürlük: Algılanması gereken en küçük detaya göre belirlenir.
- Monokrom veya renkli: Renk ayrımı gerekmiyorsa monokrom kameralar daha yüksek hassasiyet ve kontrast sunar.
- Alan taramalı (area scan) veya çizgi taramalı (line scan): Ayrık ürünler için alan taramalı kameralar, sürekli akan malzemeler (kâğıt, kumaş, film, sac) için çizgi taramalı kameralar kullanılır.
- Kare hızı: Saniyede kaç görüntü alınabildiğini gösterir; hat hızına uygun olmalıdır.
2. Lens
Lens, görüş alanını (FOV), çalışma mesafesini ve görüntü keskinliğini belirler. Odak uzaklığı, sensör boyutu ve çalışma mesafesine göre seçilir. Hassas ölçüm uygulamalarında, nesnenin mesafesi değişse bile büyütmenin sabit kaldığı telesentrik lensler tercih edilir.
3. Aydınlatma
Makine görüşünde en çok hafife alınan ama en kritik bileşen aydınlatmadır. Doğru aydınlatma, incelenen özelliği belirgin hâle getirir ve gereksiz detayları bastırır. Kötü aydınlatılmış bir görüntüyü en gelişmiş yazılım bile güvenilir biçimde değerlendiremez.
4. İşlemci ve Yazılım
Görüntülerin analiz edildiği birimdir. İki temel mimari vardır:
- Akıllı kameralar: Kamera, işlemci ve yazılım tek gövdede birleşir. Kurulumu ve kullanımı kolaydır; tek noktalı kontrol uygulamaları için idealdir.
- PC tabanlı sistemler: Bir veya birden fazla kamera, endüstriyel bir bilgisayara bağlanır. Yüksek işlem gücü ve esneklik gerektiren uygulamalarda tercih edilir.
5. Haberleşme ve Entegrasyon
Görüş sistemi; tetikleme sinyalini bir sensör veya PLC’den alır, sonucu dijital çıkış veya endüstriyel haberleşme protokolleri üzerinden PLC’ye, robota veya ret mekanizmasına iletir. Sonuçların ve görüntülerin operatöre gösterilmesi için genellikle bir HMI veya panel PC kullanılır.
Aydınlatma Teknikleri
| Teknik | Prensip | Tipik kullanım |
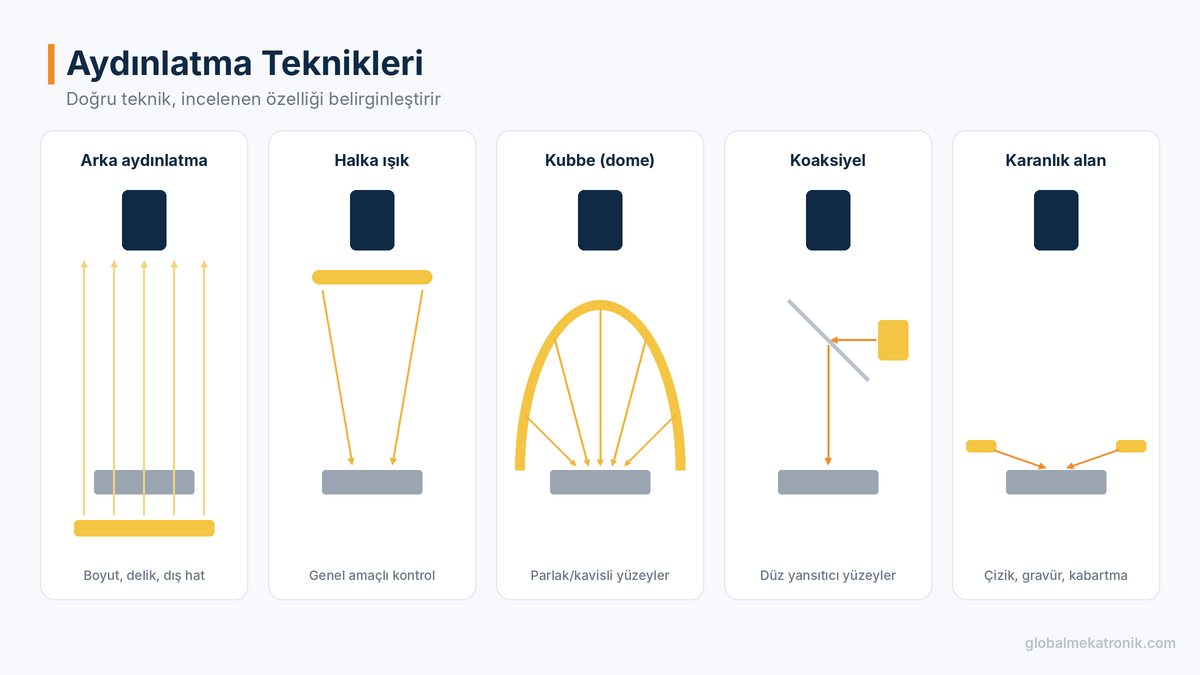
| Arka aydınlatma (backlight) | Nesne ışık kaynağı ile kamera arasındadır; siluet oluşur | Boyut ölçümü, delik kontrolü, dış hat |
| Halka ışık | Kamera çevresinden doğrudan aydınlatma | Genel amaçlı kontrol |
| Kubbe (dome) aydınlatma | Dağınık, gölgesiz ışık | Parlak ve kavisli yüzeyler, ambalaj |
| Koaksiyel aydınlatma | Işık kamerayla aynı eksenden gelir | Düz ve yansıtıcı yüzeyler |
| Karanlık alan (dark field) | Işık düşük açıyla gelir; yüzey hataları parlar | Çizik, kabartma, gravür okuma |
| Çizgi (bar) aydınlatma | Uzun ve yönlü ışık | Çizgi taramalı kameralar, geniş alanlar |
Işığın rengi de önemlidir. Örneğin kırmızı bir etiket üzerindeki baskıyı belirginleştirmek için tamamlayıcı renkte ışık kullanmak kontrastı artırır. Ortam ışığının etkisini azaltmak için filtreler ve muhafazalar da kullanılır.
Görüntü İşleme Algoritmaları
- Desen eşleştirme (pattern matching): Önceden öğretilen bir şekli görüntüde arar; konum ve açı bulur.
- Blob analizi: Belirli parlaklıktaki bölgeleri bulur, sayar ve alanlarını ölçer.
- Kenar tespiti ve ölçüm: Kenarlar arasındaki mesafeleri, çapları ve açıları ölçer.
- OCR / OCV: Basılı karakterleri okur (OCR) veya doğruluğunu teyit eder (OCV); tarih ve parti kodları için kullanılır.
- Barkod ve DataMatrix okuma: İzlenebilirlik uygulamalarının temelidir.
- Renk analizi: Renk tonu, ürün veya parça ayrımı.
- Derin öğrenme: Kuralla tanımlanması zor olan yüzey hataları ve doğal ürünlerdeki değişkenlikler için yapay zekâ tabanlı sınıflandırma.
Doğru Kamera Çözünürlüğü Nasıl Hesaplanır?
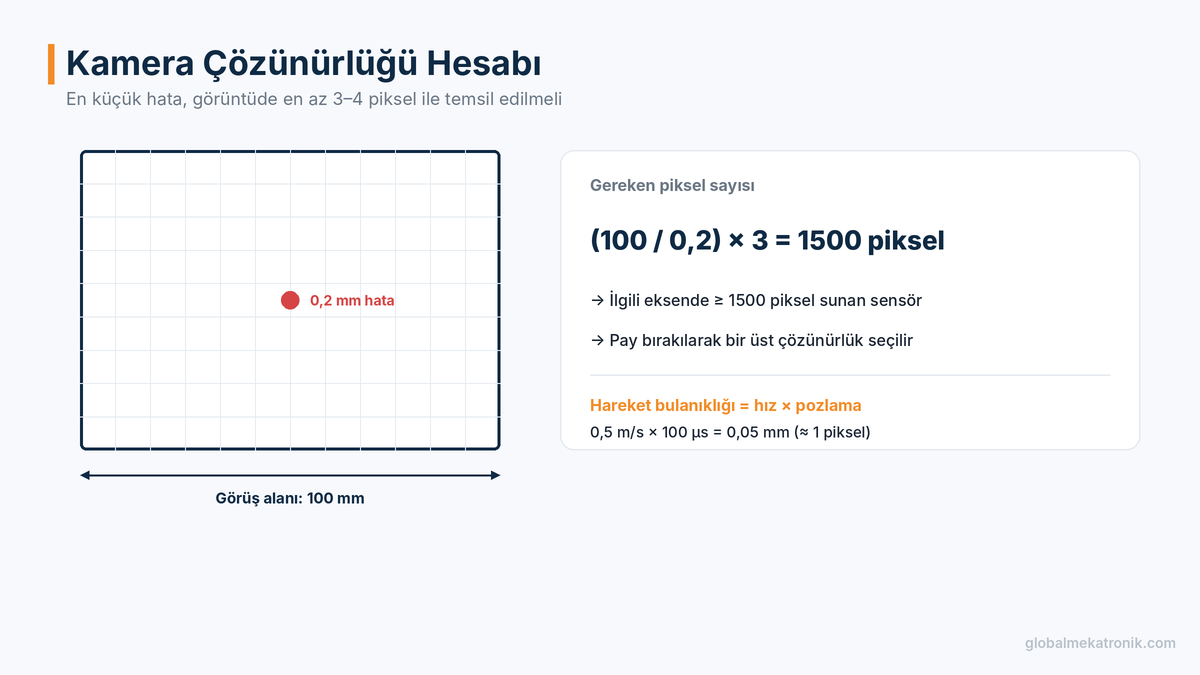
Çözünürlük seçimi şu soruyla başlar: Algılanması gereken en küçük detay, görüntüde kaç piksel ile temsil edilmeli? Güvenilir bir algılama için en küçük detayın en az 3–4 piksel ile görülmesi genel bir yaklaşımdır.
Örnek: Görüş alanı 100 mm, algılanması gereken en küçük hata 0,2 mm ve hata başına 3 piksel isteniyor.
Gereken piksel sayısı = (100 / 0,2) × 3 = 1500 piksel
Bu durumda ilgili eksende en az 1500 piksel sunan bir kamera gerekir. Pratikte bir miktar pay bırakılarak daha yüksek çözünürlüklü bir sensör seçilir.
Hareket bulanıklığı kontrolü: Konveyör 0,5 m/s hızla ilerliyorsa ve pozlama süresi 100 µs ise, ürün pozlama sırasında 0,05 mm hareket eder. Bu değer piksel boyutunun (görüş alanında yaklaşık 0,04–0,07 mm) altında veya ona yakınsa bulanıklık sorun olmaz. Daha uzun pozlamalar için daha güçlü veya flaş (strobe) aydınlatma gerekir.
Makine Görüşünün Kalite Kontrol Uygulamaları
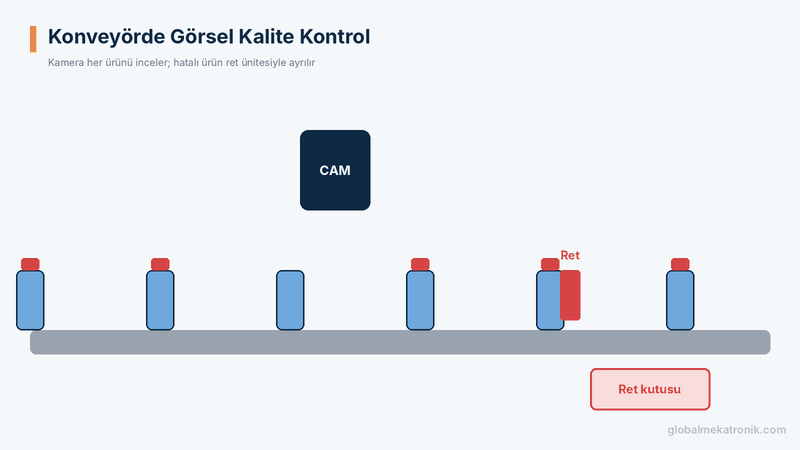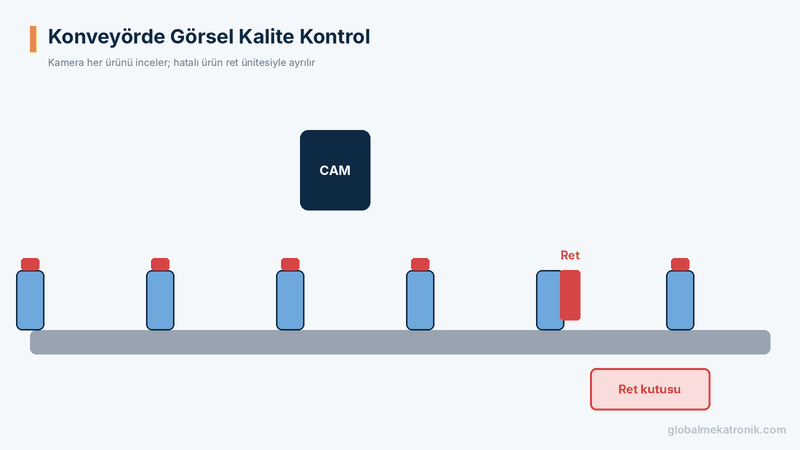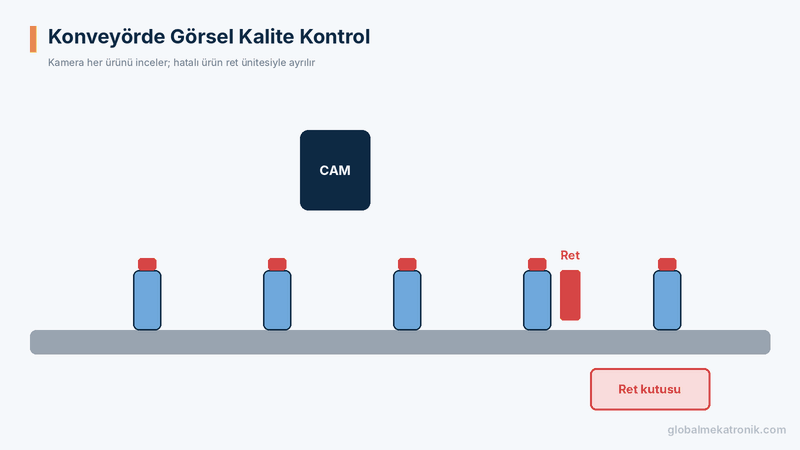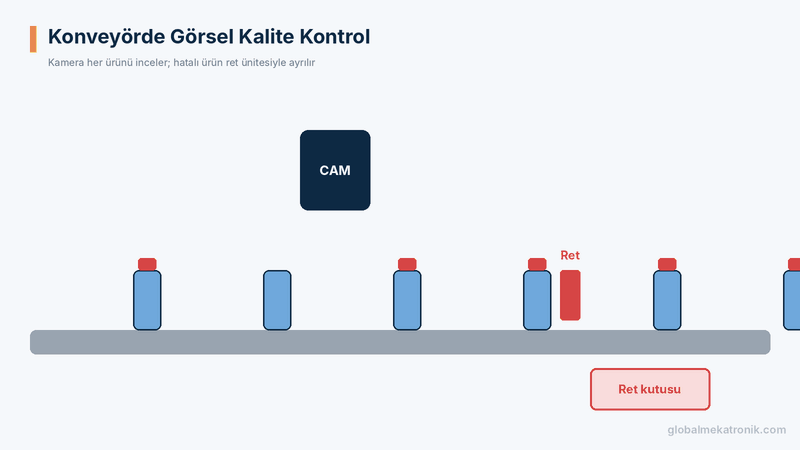
- Varlık/yokluk kontrolü: Kapak, conta, vida, etiket veya parçanın varlığı
- Boyut ve tolerans ölçümü: Çap, uzunluk, açı ve konum ölçümü
- Yüzey hata tespiti: Çizik, çatlak, leke, çapak ve renk farkı
- Kod okuma ve doğrulama: Barkod, DataMatrix, tarih ve parti kodları
- Etiket kontrolü: Doğru etiket, doğru konum, okunabilir baskı
- Montaj doğrulama: Doğru parçanın doğru yerde ve doğru yönde olması
- Robot yönlendirme: Konveyördeki ürünlerin konum ve açısının robota iletilmesi. Robot tipleri hakkında endüstriyel robot çeşitleri yazımıza göz atabilirsiniz.
- Sıralama ve ayıklama: Renk, boyut veya kaliteye göre ürünlerin ayrılması
Gıda ve paketleme sektörü, makine görüş sistemlerinin en yoğun kullanıldığı alanlardan biridir. Bu sektördeki otomasyon çözümlerimizi gıda ve paketleme endüstrisi sayfamızda inceleyebilirsiniz.
Lens Seçimi: Odak Uzaklığı Hesabı
Kamera sensörü ve görüş alanı belirlendikten sonra lensin odak uzaklığı yaklaşık olarak şu bağıntıyla bulunur:
Odak uzaklığı ≈ Sensör boyutu × Çalışma mesafesi / Görüş alanı
Örneğin sensör genişliği 8,5 mm, çalışma mesafesi 300 mm ve istenen görüş alanı 100 mm ise:
8,5 × 300 / 100 ≈ 25,5 mm
Bu durumda 25 mm’lik standart bir lens uygun bir başlangıç noktasıdır. Lensin çözünürlüğünün kamera sensörünün piksel boyutuyla uyumlu olması, alan derinliğinin ürünün yükseklik farklarını karşılaması ve distorsiyonun ölçüm doğruluğunu bozmaması da kontrol edilmelidir. Diyafram kısıldıkça alan derinliği artar, ancak görüntüye ulaşan ışık azalır; bu da daha güçlü aydınlatma gerektirir.
Tetikleme ve Senkronizasyon
Hızlı hatlarda görüntünün tam doğru anda alınması kritik önem taşır. Genellikle bir fotosel veya enkoder, ürün kamera önüne geldiğinde kameraya tetik sinyali gönderir. Flaş aydınlatma, kamera pozlamasıyla senkronize çalışarak hareket bulanıklığını önler.
Kontrol sonucunun ret mekanizmasına iletilmesi de zamanlama gerektirir. Kamera ile ret noktası arasındaki mesafe ve konveyör hızı dikkate alınarak, ret sinyali hatalı ürün ret noktasına ulaştığında verilir. Bu takip işlemi genellikle PLC’de bir kaydırma yazmacı (shift register) veya enkoder sayımı ile yapılır.
Makine Görüş Projesinde İzlenecek Adımlar
- Kontrol kriterlerini tanımlayın: Neyin hata sayılacağı, kabul ve ret sınırları net olmalıdır.
- Numune toplayın: İyi ve hatalı ürünlerden, mümkün olduğunca farklı varyasyonlarla numune hazırlayın.
- Aydınlatma ve optik testleri yapın: Farklı aydınlatma teknikleriyle hangi kurgunun en iyi kontrastı verdiğini belirleyin.
- Kamera ve lensi seçin: Çözünürlük, görüş alanı, çalışma mesafesi ve hat hızına göre karar verin.
- Yazılımı geliştirin ve test edin: Algoritmaları numuneler üzerinde deneyin; yanlış ret ve kaçırma oranlarını ölçün.
- Hatta entegre edin: Tetikleme, ret mekanizması, PLC haberleşmesi ve operatör arayüzünü devreye alın.
- Doğrulayın ve izleyin: Üretim koşullarında performansı izleyin, gerekirse ayarları güncelleyin.
Sık Yapılan Hatalar
- Aydınlatmayı sona bırakmak: Kamera ve yazılım seçimi aydınlatma testlerinden önce yapılırsa sonuç çoğu zaman beklentiyi karşılamaz.
- Ortam ışığını hesaba katmamak: Pencere ışığı veya tavan aydınlatması gün içinde değiştiği için sonuçları etkiler.
- Yetersiz numune ile çalışmak: Sahadaki ürün çeşitliliği test numunelerinden fazlaysa sistem yanlış ret üretir.
- Mekanik konumlamayı ihmal etmek: Ürünün kamera önündeki konumu ve yönü çok değişkense algoritmalar zorlanır.
Sıkça Sorulan Sorular
Makine görüş sistemi ile insan kontrolü arasındaki fark nedir?
Makine görüş sistemi her ürünü aynı kriterlerle, yorulmadan ve hattın hızında kontrol eder. Sonuçları kayıt altına alarak izlenebilirlik sağlar. İnsan kontrolü ise esnektir, ancak hız ve tutarlılık açısından sınırlıdır.
Akıllı kamera mı, PC tabanlı sistem mi seçilmeli?
Tek noktalı ve görece basit kontrollerde akıllı kameralar yeterlidir. Çok kameralı, yüksek işlem gücü gerektiren veya derin öğrenme kullanılan uygulamalarda PC tabanlı sistemler tercih edilir.
Makine görüşünde en önemli bileşen hangisidir?
Tüm bileşenler önemlidir, ancak uygulamaların başarısını en çok belirleyen unsur aydınlatmadır. Doğru aydınlatma, yazılımın işini büyük ölçüde kolaylaştırır.
Renkli kamera mı, monokrom kamera mı seçilmeli?
Renk ayrımı gerekmiyorsa monokrom kamera tercih edilmelidir. Monokrom kameralar aynı çözünürlükte daha keskin görüntü ve daha yüksek ışık hassasiyeti sunar. Renk kontrolü, renk bazlı ayıklama veya renkli etiket doğrulama gibi uygulamalarda renkli kamera gerekir.
Makine görüş sistemi kurulumu ne kadar sürer?
Basit varlık/yokluk veya kod okuma uygulamaları kısa sürede devreye alınabilir. Yüzey hata tespiti, hassas ölçüm veya derin öğrenme gerektiren uygulamalarda ise numune toplama, aydınlatma testleri ve algoritma geliştirme süreci daha uzun sürer. Doğru planlanmış bir fizibilite testi, proje süresini ve riskini önemli ölçüde azaltır.
Görüş sistemi PLC ile nasıl haberleşir?
Basit uygulamalarda dijital giriş/çıkışlarla tetik ve sonuç sinyalleri aktarılır. Daha gelişmiş uygulamalarda ölçüm değerleri, okunan kodlar ve konum bilgileri endüstriyel haberleşme protokolleri üzerinden PLC’ye veya robota iletilir.
Derin öğrenme her makine görüş uygulamasında gerekli mi?
Hayır. Ölçüm, kod okuma ve net tanımlı varlık kontrolü gibi uygulamalarda kural tabanlı algoritmalar hızlı, açıklanabilir ve güvenilir sonuç verir. Derin öğrenme; doğal ürünlerdeki değişkenlik, karmaşık doku üzerindeki hatalar ve kuralla tanımlanması zor kusurlar için tercih edilmelidir. Derin öğrenme modellerinin eğitimi için yeterli sayıda ve doğru etiketlenmiş görüntü gerekir.
Makine görüş sistemi hangi sektörlerde kullanılır?
Gıda ve içecek, ilaç, otomotiv, elektronik, ambalaj, tekstil, metal işleme ve lojistik başta olmak üzere kalite kontrol ve izlenebilirlik ihtiyacı olan hemen her sektörde kullanılır.
Sıfır Hataya Giden Yol
Makine görüş sistemleri, kalite kontrolü hızlı, tutarlı ve izlenebilir hâle getirerek üretimde sıfır hata hedefinin temel araçlarından biri olmuştur. Doğru kamera, lens ve aydınlatma seçimi ile iyi tanımlanmış kontrol kriterleri bir araya geldiğinde, hatalı ürünlerin müşteriye ulaşması önlenir ve üretim verimliliği artar.
Global Mekatronik olarak makine görüşü çözümlerimiz ve otomasyon altyapımızla kalite kontrol projelerinize destek veriyoruz. Uygulamanız için bizimle iletişime geçebilirsiniz.